English
 русский
 عربى

صب الأجزاء المعدنية بالقالب: التفاوتات، والسبائك، ونقاط التعادل في التكلفة
محتوى
- 1 في أي حجم يتغلب صب الأجزاء المعدنية على الآلات؟
- 2 ما هي التفاوتات التي يمكن أن تحملها الأجزاء المعدنية المصبوبة بالفعل؟
- 3 ما هي السبائك التي يجب عليك تحديدها لصب الأجزاء المعدنية؟
- 4 كيف ينبغي إدارة المسامية والعيوب الداخلية؟
- 5 ماذا يحدث بين الصب الخام والجزء القابل للشحن؟
- 6 أين يكمن الخطر الحقيقي في عملية شراء قوالب الصب؟
- 7 ما الذي يميز مورد صب الأجزاء المعدنية المؤهل؟
- 8 الأسئلة المتداولة حول صب الأجزاء المعدنية
يسقط غلاف من الألومنيوم يبلغ وزنه كيلوغرامًا واحدًا من آلة صب القوالب في حوالي 45 ثانية. نفس الغلاف المصنوع من الخام الصلب يستغرق أكثر من 20 دقيقة من وقت المغزل. تبدو هذه المقارنة حاسمة حتى تقوم بتشغيلها عبر حجم إنتاج حقيقي، لأن العملية التي تفوز في وقت الدورة لا تفوز تلقائيًا في الفاتورة.
يؤدي صب الأجزاء المعدنية إلى دفع سبائك الألومنيوم أو الزنك أو المغنيسيوم المنصهرة إلى تجويف فولاذي صلب تحت ضغط عالٍ. الميزة المميزة لها ليست السرعة بل التكرار: الجزء رقم عشرة آلاف يأتي من نفس الأداة مثل الجزء الأول، مع عدم وجود أي انحراف في الأبعاد تقريبًا. إن التكرار هذا هو ما يشتريه المشترون فعليًا، وهو أيضًا ما يجعل الاستثمار في الأدوات أمرًا لا مفر منه.
في أي حجم يتغلب صب الأجزاء المعدنية على الآلات؟
تفوز عملية الصب بالقالب في اللحظة التي تنخفض فيها تكلفة الأدوات، مقسومة على عدد الأجزاء التي ستقوم بتشغيلها فعليًا، إلى أقل من وقت المعالجة الذي تحل محله. بالنسبة لهيكل ألومنيوم نموذجي يبلغ وزنه 1 كجم، فإن التقاطع يتراوح ما بين 3000 إلى 6000 قطعة.
عادةً ما تكلف أداة الألومنيوم أحادية التجويف ما بين 15000 إلى 60000 دولار اعتمادًا على الحجم وعدد الشرائح وتكوين التجويف. يتم إنفاق هذا المال قبل وجود الجزء الأول القابل للبيع، لذلك يهيمن على منحنى التكلفة. تضيف الأداة التي تبلغ قيمتها 20 ألف دولار والتي يتم إطفاءها على أكثر من 1000 جزء 20 دولارًا لكل وحدة. نفس الأداة المنتشرة عبر 100000 جزء تضيف عشرين سنتًا.
تتصرف الآلات بشكل مختلف تمامًا. تتم محاسبة ساعات CNC بالدقيقة، وتكلف مجموعة مكونة من 500 قطعة تقريبًا نفس تكلفة الوحدة المكونة من 50000 قطعة. المتغير الذي يقرر العملية هو الحجم، وليس رسم الجزء.
ما هي التفاوتات التي يمكن أن تحملها الأجزاء المعدنية المصبوبة بالفعل؟
تبلغ التفاوتات التجارية القياسية لصب قوالب الألومنيوم ما يقرب من زائد أو ناقص 0.13 مم على ميزات تصل إلى 25 مم، وتتسع مع نمو البعد. النوبات الحرجة لا يتم إيقافها بواسطة عملية الصب نفسها؛ يتم قطعها بعد ذلك إلى زائد أو ناقص 0.02 إلى 0.05 ملم.
هناك تأثيران جسديان يدفعان إلى هذا الحد. يتمدد فولاذ الأدوات خلال كل دورة حرارية، لذلك يتم قطع التجويف بشكل كبير لتعويض الانكماش، والذي يتراوح بين 0.4 بالمائة و0.7 بالمائة تقريبًا اعتمادًا على السبيكة. علاوة على ذلك، يقدم كل من خط الفصل والشرائح وتخطيط القاذف تنوعًا محليًا خاصًا به. كلما كانت الخاصية أكبر، كلما تراكم الخطأ المطلق لهذه العوامل.
| حجم الميزة | كما يلقي التسامح التجاري | بعد الانتهاء من الآلات |
| يصل إلى 25 ملم | زائد أو ناقص 0.13 ملم | زائد أو ناقص 0.02 ملم |
| 25 إلى 100 ملم | زائد أو ناقص 0.20 ملم | زائد أو ناقص 0.03 ملم |
| 100 إلى 250 ملم | زائد أو ناقص 0.30 ملم | زائد أو ناقص 0.05 ملم |
| فوق 250 ملم | زيادة نسبية | زيادة نسبية |
- تتصرف الأبعاد عبر خط الفصل بشكل مختلف عن الأبعاد الموجودة في نصف الأداة، لذا فهي تحتاج إلى نطاقات تفاوت منفصلة.
- تضيف الميزات التي تتكون من شريحة أو رافع ما يقرب من 0.05 ملم من التباين الإضافي أعلى الشريط الأساسي.
- يتغير سمك الجدار ويؤدي إلى تغيير وقت التصلب، مما يؤدي إلى تغيير الانكماش، مما يؤدي إلى تغيير الحجم النهائي.
- يؤثر موقع البوابة على ضغط التعبئة وبالتالي على اتساق الأبعاد المحلية عبر التجويف.
وافق على المسند قبل أن توافق على التسامح. عادةً ما ترجع وسيطة 0.1 مم إلى رسم واحد تم قياسه من وجه آلي والآخر يتم قياسه من خط الفراق. اكتب تاريخ الفحص في مواصفات الشراء وسيختفي النزاع.
ما هي السبائك التي يجب عليك تحديدها لصب الأجزاء المعدنية؟
تغطي ADC12 وA380 الغالبية العظمى من مصبوبات الألومنيوم لأنها توازن بين السيولة والقوة والتكلفة بشكل أفضل من أي بديل على نطاق الإنتاج. قم بتغيير السبائك فقط عندما تكون مقاومة التآكل أو جودة الطلاء أو التوصيل الحراري هي المتطلبات الحاسمة.
| سبيكة | محتوى السيليكون | السيولة | مقاومة التآكل | تطبيق نموذجي |
| أدك12/A383 | حوالي 11 بالمئة | ممتاز | معتدل | العبوات والأقواس والعلب الهيكلية |
| A380 | حوالي 8.5 بالمئة | جيد جدًا | معتدل | علب المحركات، المشتتات الحرارية، المسبوكات العامة |
| ايه 360 | حوالي 9.5 بالمئة | جيد | جيد | الأجزاء المعرضة للرطوبة أو الاتصال الكيميائي الخفيف |
| AlSi9Cu3 | حوالي 9 بالمئة | ممتاز | معتدل | مجموعة نقل الحركة والمكونات الهيكلية للسيارات |
| زاماك 3 | لا ينطبق | ممتاز | جيد | أجزاء دقيقة صغيرة، أجهزة مطلية، جدران رقيقة |
تتدفق سبائك الزنك بشكل أفضل بكثير من الألومنيوم، مما يسمح لها بملء الجدران التي يقل سمكها عن 1 مم وإعادة إنتاج التفاصيل الدقيقة دون عمل ثانوي. والمقايضة هي الوزن والتكلفة لكل كيلوغرام، لذا فهي تناسب المكونات الصغيرة بدلاً من العلب الهيكلية الكبيرة.
لقد تحول اختيار الألومنيوم في مجموعة نقل الحركة والإدارة الحرارية بشكل كبير نحو الصب بالقالب على مدار العقد الماضي. إن أغلفة ناقل الحركة والألواح الطرفية لحزمة البطاريات وأغلفة المحركات كلها عبارة عن مصبوبات يتم إنتاجها حسب الوزن، وعادة ما تتطلب البرامج التي تخدم هذه التطبيقات شهادة من السبائك وإمكانية التتبع الكامل في كل حرارة. تعد برامج المكونات المبنية حول منصات الطاقة والسيارات الجديدة نقطة مرجعية جيدة لكيفية كتابة هذه المتطلبات في العقود.
كيف ينبغي إدارة المسامية والعيوب الداخلية؟
أنت لا تقضي على المسامية في قالب الصب، بل تقوم بتصنيفها. اكتب مستوى القبول في العقد واطلب التحقق بالأشعة أو التصوير المقطعي المحوسب في مناطق حرجة محددة بدلاً من البند الشامل.
هناك آليتان تسببان معظم العيوب الداخلية. تتشكل مسامية الغاز عندما يتم احتجاز الهواء أو عامل الإطلاق المتحلل أثناء التعبئة والتكثيف. تتشكل مسامية الانكماش حيث يتصلب الجزء السميك أخيرًا ولا يمكن تغذيته. يتم التحكم في الأول بمساعدة الفراغ والتهوية وتصميم البوابة؛ ويتم التحكم في الثاني من خلال ضبط سمك الجدار والإدارة الحرارية للقالب.
ASTM E505 هو المرجع القياسي للفحص الشعاعي لسبائك الألومنيوم. بدلاً من قبول بيان المورد "بعدم المسامية"، حدد مستوى الخطورة واطلب صورًا موثقة مع كل دفعة إنتاج.
اطلب فيلمًا أو سجلات رقمية بدلاً من ختم النجاح أو الرسوب. المسامية الموجودة خارج الوجه المانع للتسرب أو الضلع الهيكلي عادة ما تكون غير ضارة، ويكلف رفض الشحنة بأكملها أكثر من العيب. تعد المسامية تحت سطح الختم المُشكل آليًا مسألة مختلفة تمامًا، وهذا التمييز ينتمي إلى الرسم، وليس إلى سلسلة رسائل البريد الإلكتروني بعد اختبار التسرب الأول.
ماذا يحدث بين الصب الخام والجزء القابل للشحن؟
نادراً ما تكون عملية الصب بالقالب هي العملية الأخيرة. يمر المكون النهائي عادةً عبر عملية إزالة الأزيز وتصنيع الأسطح الحرجة ومعالجة السطح، ولا ينبغي أبدًا تصميم معظم هذه الميزات في الأداة في المقام الأول.
- تقليم وإزالة الأزيز وإطلاق النار لإزالة علامات الوميض وفاصل الخط.
- وجوه ختم الماكينة، وتحمل التجاويف والميزات الملولبة، مما يترك 0.5 إلى 0.8 مم من المخزون على الصب.
- قم بتثبيت الإدخالات وملفات طائرات الهليكوبتر بعد التصنيع، وليس من قبل.
- تطبيق الأنودة، مسحوق الطلاء، التخميل أو الطلاء الإلكتروني اعتمادا على البيئة.
- مجموعات اختبار الضغط أو التسرب التي تحمل السوائل أو الغاز.
اقتصاديات هذا التسلسل بسيطة: كل ميزة تضاف إلى القالب تضيف تكلفة الأدوات ومخاطر الصيانة، في حين أن العديد من الميزات نفسها لا تكلف شيئًا تقريبًا لقطعها بعد ذلك على المعدات التي تم إعدادها بالفعل.
يستحق الصب في الأداة
- شرائح وزوايا مشروع
- تقوية الأضلاع وزعانف التبريد
- الرؤساء غير النقديين ومنصات التركيب
- فتحات كبيرة مفتوحة يزيد سمكها عن 8 ملم تقريبًا
- الملمس التجميلي والحروف
من الأفضل ترك المعالجة
- الخيوط والثقوب الدقيقة
- وجوه الختم وحشية
- القطع التي قد تحتاج إلى شريحة
- مقاعد تحمل ضيقة التسامح
- أي ميزة مع وسيلة شرح 0.05 ملم
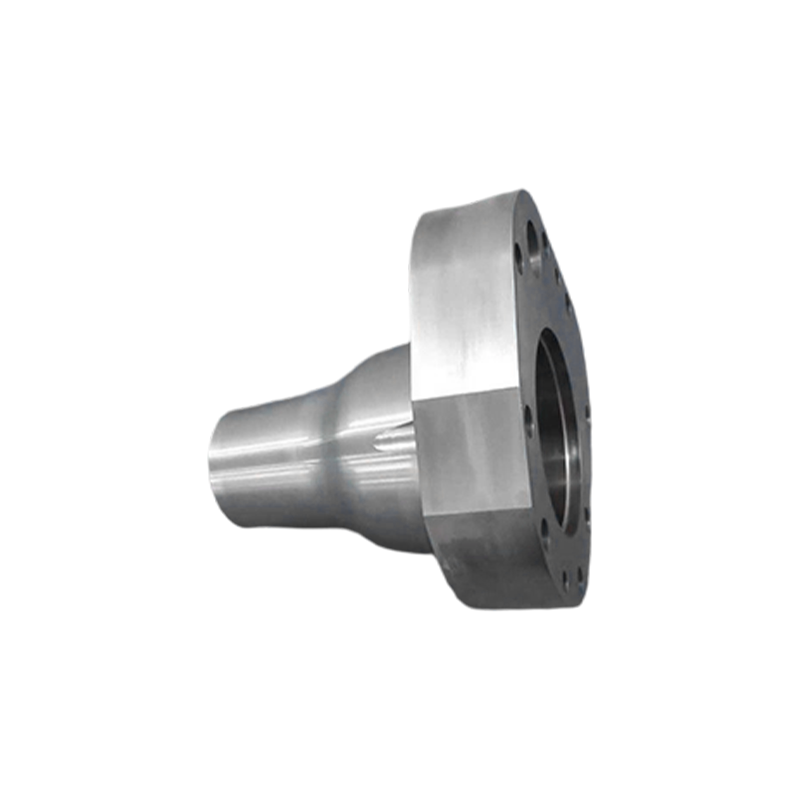 التصنيع الدقيق للأجزاء المعدنية وغير المعدنية عالية الدقة توفر الآلات الدقيقة المستندة إلى CNC تحكمًا في الأبعاد على مستوى الميكرومتر وأسطحًا ناعمة عند فشل أساليب الصب أو الأدوات. عرض المنتج →
أين يكمن الخطر الحقيقي في عملية شراء قوالب الصب؟
نادرا ما يكون الجزء نفسه حيث تفشل المشاريع. تفشل الأدوات، وتفشل في البنود التي تم استبعادها من مرحلة الاقتباس وليس في عملية الصب.
- ملكية الأداة ونقلها. أكد كتابيًا أن الأداة ملك لك، وأنه يمكن إزالتها وشحنها إلى مكان آخر في حالة انتهاء العلاقة.
- الصيانة والعمر المتوقع. حدد من يدفع تكاليف إصلاح اللحام بمقدار 60.000 طلقة ومن يدفع ثمن التجويف البديل.
- الحد الأدنى لكميات الطلب وكسر الأسعار. السعر الذي يعمل فقط عند 50000 قطعة ليس سعرًا إذا كانت توقعاتك هي 4000.
- العمليات الثانوية تم التعاقد عليها من الباطن. إذا تم الاستعانة بمصادر خارجية في التصنيع أو الطلاء، فإن المهلة الزمنية الخاصة بك تعتمد على المورد الذي لم تقم بتدقيقه مطلقًا.
- إطفاء التغيير الهندسي. تضيف كل مراجعة يتم إجراؤها على عملية الصب بعد قطع الأداة تكلفة، لذا اتفق على آلية التغيير مقدمًا.
عرض الأسعار الذي يسرد سعر الوحدة بدون شرط الأدوات، وبند الصيانة، وبند التغيير لا يعد عرض أسعار. إنه مركز افتتاحي، ويتم التفاوض لاحقًا عندما لا يكون لديك مورد بديل مؤهل.
ما الذي يميز مورد صب الأجزاء المعدنية المؤهل؟
أربعة شروط لها أهمية أكبر من السعر: يتحكم المورد في عملية الصب بشكل مباشر، والميزات المهمة للآلات في نفس المنشأة، ويعمل وفقًا لمعايير فحص موثقة، ويمكنه تقديم خطة لصيانة الأداة.
التكامل الرأسي هو الاختبار العملي. عندما تكون دار الصب وورشة الآلات شركتين منفصلتين، تصبح تكديسات التسامح عبارة عن مفاوضات بين طرفين يلقي كل منهما اللوم على الآخر، وتستوعب أنت قسيمة الجدول الزمني. Suzhou Kokosili International Trading Co., Ltd.، التي تعمل في مدينة Suzhou بمقاطعة Jiangsu، تدير مصنع تصنيع وتجميع CNC بمساحة 9000 متر مربع إلى جانب مصنع صب دقيق بمساحة 10000 متر مربع. تغطي قائمة العمليات المنشورة الخاصة بها الصب بالضغط العالي، والصب الدقيق، والتصنيع الدقيق والختم، مع إدارة الطلبات من خلال نظام تخطيط موارد المؤسسات (ERP) والتخزين الذكي الذي يدعم جدولة التسليم عبر مجموعة مشاريع مختلطة.
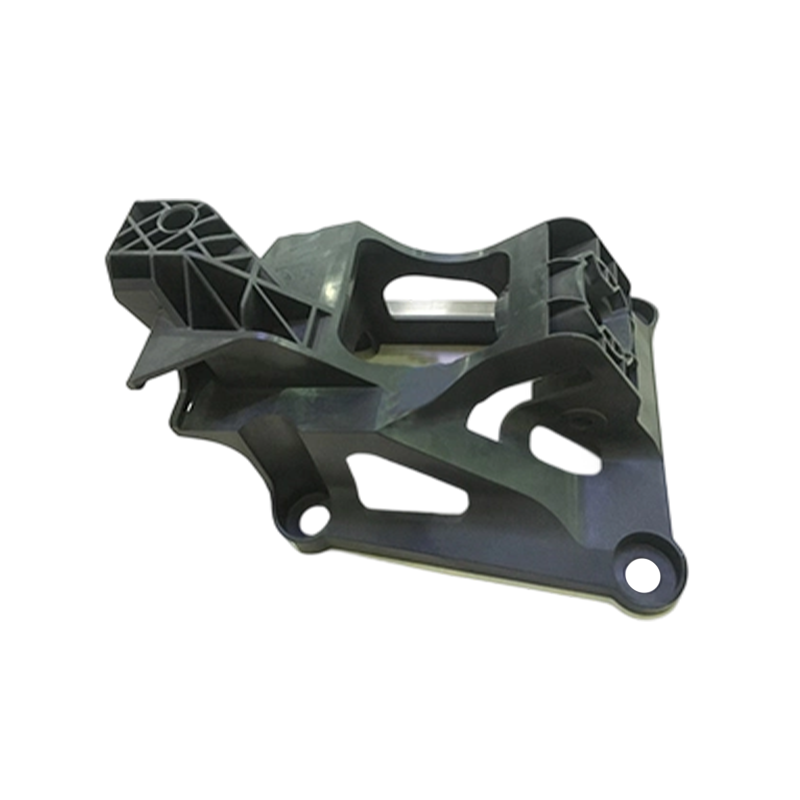
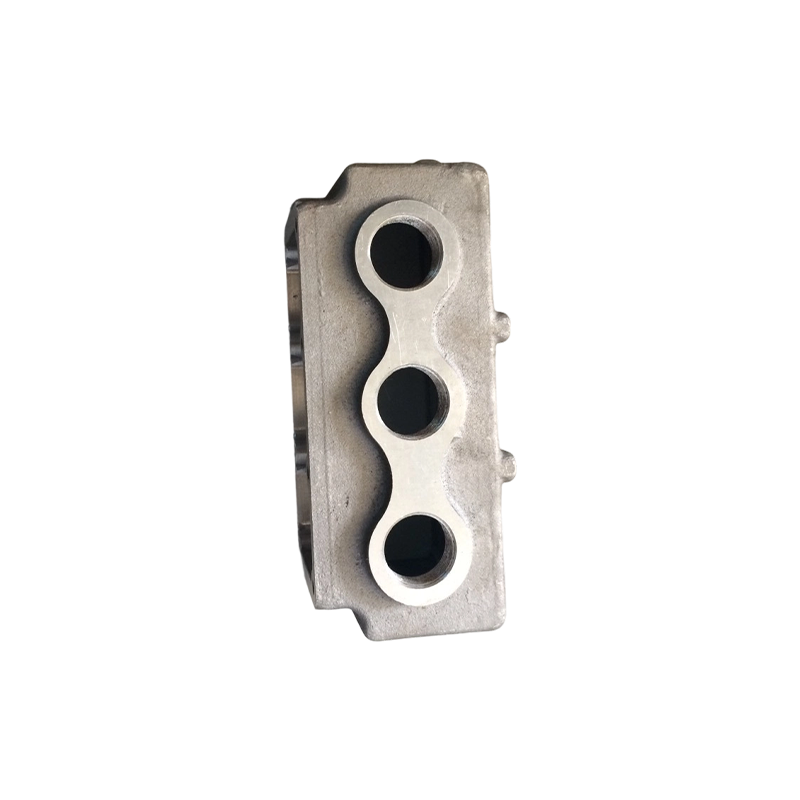 صب عالي الضغط للمكونات ذات الجدران الرقيقة المنتجة بكميات كبيرة صب عالي الضغط للأجزاء خفيفة الوزن ورقيقة الجدران، ومناسبة لإنتاج السيارات والإلكترونيات بكميات كبيرة، مع تكاليف الأدوات عادةً ما بين 15000 إلى 60000 دولار أمريكي و3000 إلى 6000 قطعة متقاطعة لكل 1 كجم من الألومنيوم. عرض المنتج →
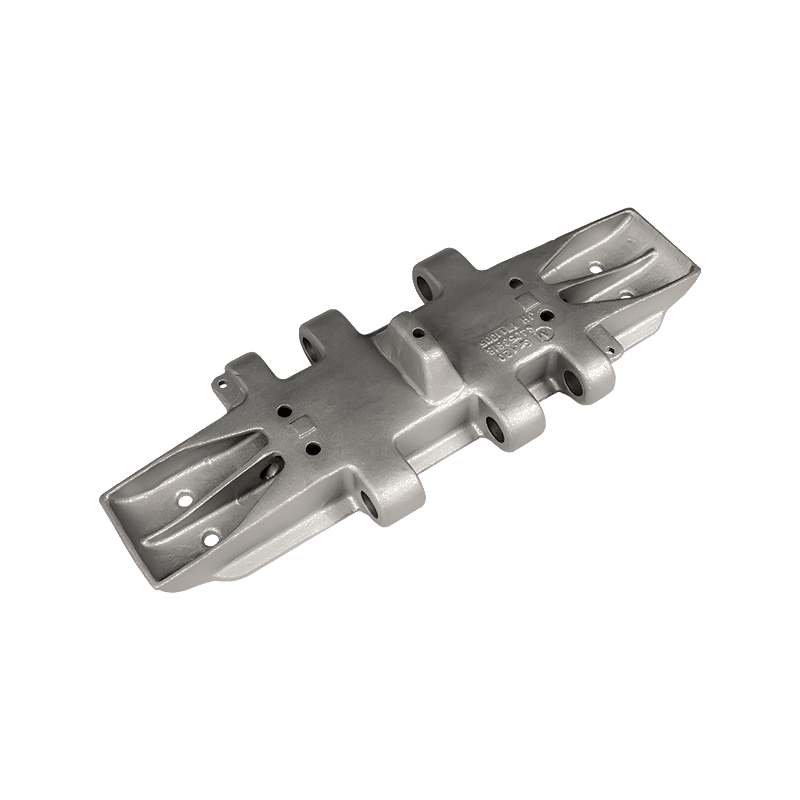 صب دقيق مخصص للمكونات المعدنية المعقدة عالية القيمة صب دقيق للأجزاء المعدنية المعقدة عالية القيمة مع تحمل CT4-CT6، مثالي للدفعات الصغيرة، على الرغم من أن تكاليف الأدوات وعتبات الحجم قد تفضل العمليات الأخرى. عرض المنتج →
الأسئلة المتداولة حول صب الأجزاء المعدنية
هل الصب بالقالب أرخص من التصنيع باستخدام الحاسب الآلي؟
فقط فوق حجم معين. تتراوح تكلفة الأدوات عادةً ما بين 15000 إلى 60000 دولار، وبالتالي فإن التقاطع لجزء من الألومنيوم يبلغ وزنه 1 كجم يقع عادةً بين 3000 و6000 قطعة. أقل من ذلك، عادة ما تكون تكاليف التصنيع أو صب الرمل أقل بشكل عام.
ما هو مقدار مخزون الآلات الذي يجب تركه في عملية الصب؟
خطط من 0.5 إلى 0.8 ملم على الأسطح التي سيتم قطعها. يغطي هذا البدل اختلاف الصب وتشويه المعالجة الحرارية وخطأ التثبيت دون إضافة وقت دورة غير ضروري في الماكينة.
هل يمكن لحام أجزاء الألمنيوم المصبوبة؟
يمكن أن تكون ملحومة، ولكن ليس بشكل موثوق. يتوسع الغاز المحبوس أثناء اللحام وينتج مسامية في حوض اللحام. يجب أن تكون المسبوكات المخصصة للحام محددة بمحتوى غاز منخفض، وأن يتم لحامها، حيثما أمكن، في حالة الصب بدلاً من أن تكون بعد التصنيع.
ما المدة التي تدوم فيها أداة صب قوالب الألومنيوم؟
عادةً ما تنتج أداة H13 التي يتم صيانتها جيدًا ما بين 80.000 إلى 150.000 طلقة قبل الاستبدال، اعتمادًا على درجة حرارة السبيكة ووقت الدورة وممارسة التبريد. يمكن للإصلاحات الملحومة إطالة العمر بشكل أكبر، على الرغم من أن كل إصلاح يقصر الفاصل الزمني إلى الإصلاح التالي.
المنتجات ذات الصلة


تواصل معنا
تابعونا
روابط سريعة
اتصل بنا
الجوال: +86-18015435510
الجوال: +86-18013715311
البريد الإلكتروني: [email protected]
واتساب : +86-18118195312
العنوان : No. 8، طريق كايونشيانغ، مدينة شينتشوانغ، مدينة تشانغشو