English
 русский
 عربى

تصنيع الأجزاء المعدنية: دليل اختيار العملية للتصنيع الدقيق
محتوى
- 1 يستبعد التسامح والحجم معظم الطرق قبل مناقشة السعر
- 2 مقارنة الطرق الخمسة المستخدمة لتصنيع الأجزاء المعدنية
- 3 توفر عملية الصب أقل تكلفة للوحدة بما يزيد عن 3000 قطعة سنويًا
- 4 التصنيع باستخدام الحاسب الآلي يحمل أي تسامح أكثر من زائد أو ناقص 0.05 مم
- 5 الختم وتصنيع الصفائح المعدنية يفوزان بالأجزاء المسطحة والمرفقات
- 6 تسلسل من أربع خطوات يبقي الأسعار قابلة للمقارنة
- 7 كيفية تصنيع الأجزاء المعدنية دون دفع مبالغ زائدة: التكلفة والمهلة الزمنية والأدلة
- 8 الأسئلة المتداولة حول تصنيع الأجزاء المعدنية
يصل طلب عرض الأسعار لقوس ألومنيوم مقاس 180 مم مع تجاويف تحمل زائد أو ناقص 0.02 مم، وحجم سنوي يبلغ 800 قطعة، وتكلفة مستهدفة تفترض صب القوالب بالضغط العالي. ولا يمكن تلبية هذه القيود الثلاثة جميعها بعملية واحدة، والمورد الذي يدعي خلاف ذلك هو الذي يستوعب إعادة العمل لاحقًا. إن اتخاذ قرار بشأن كيفية تصنيع الأجزاء المعدنية هو قرار يتعلق بالتسامح والحجم أولاً، ثم قرار هندسي ثانيًا، ثم التفاوض على السعر أخيرًا.
إن عكس هذا الأمر أمر مكلف. عادةً ما تجد البرامج التي تشتري بسعر الوحدة وتتحقق من صحتها بعد ذلك عدم التطابق في أمر الشراء الثاني، بعد قطع الأدوات ويظهر تقرير المقالة الأول مؤشر قدرة العملية أقل من 1.33.
يستبعد التسامح والحجم معظم الطرق قبل مناقشة السعر
يؤدي التسامح والحجم السنوي معًا إلى إلغاء ما يقرب من أربع عمليات من أصل خمس عمليات مرشحة، لذلك يجب تأمين كلا الرقمين قبل الاتصال بالمورد.
تصنيع المعادن هو تحويل المخزون المعدني إلى أجزاء تامة الصنع من خلال الصب أو التشكيل أو القطع أو الانضمام أو إزالة المواد، تليها عمليات التشطيب التي تجلب الأسطح والحواف والأبعاد للطباعة.
الفارق بين الطرق واسع. يحمل صب القالب عالي الضغط حوالي زائد أو ناقص 0.10 مم على بُعد 100 مم، ويتحمل صب الرمل حوالي زائد أو ناقص 0.50 مم، ويوضع صب الاستثمار بالقرب من زائد أو ناقص 0.13 مم، وتحمل الورقة المختومة زائد أو ناقص 0.25 مم عبر الانحناء، وتحمل الآلات باستخدام الحاسب الآلي بشكل روتيني زائد أو ناقص 0.01 مم. وبالتالي فإن الطباعة التي تتطلب 0.02 مم على التجويف ليست طباعة صب. إنها عبارة عن طباعة صب مع عملية تصنيع ملحقة بها.
تحدد أربعة مدخلات المسار: أقصى درجة تحمل وظيفية، والحجم السنوي وحجم الثلاث سنوات، وحجم الجزء مع سمك الجدار، ومتطلبات التشطيب أو المعالجة الحرارية.
مقارنة الطرق الخمسة المستخدمة لتصنيع الأجزاء المعدنية
تغطي خمسة مسارات الغالبية العظمى من برامج الإنتاج، ويمتلك كل منها نطاقًا حجميًا يكون فيه الاختيار العقلاني وليس التسوية.
| الطريق | التسامح الذي يمكن تحقيقه | الحجم الاقتصادي السنوي | استثمار الأدوات | الخطر الرئيسي |
| صب الرمل | زائد أو ناقص 0.50 ملم | 50 إلى 5000 قطعة | 1,000 إلى 5,000 دولار أمريكي | المسامية والسطح الخشن المصبوب |
| صب الاستثمار | زائد أو ناقص 0.13 ملم | 500 إلى 20.000 قطعة | 3,000 إلى 25,000 دولار أمريكي | تكلفة نمط الشمع والحد الأقصى لحجم الجزء |
| صب يموت الضغط العالي | زائد أو ناقص 0.10 ملم | 3000 إلى 500000 قطعة | 20,000 إلى 80,000 دولار أمريكي | يموت المهلة ومسامية الغاز |
| ختم والصفائح المعدنية | زائد أو ناقص 0.10 ملم cut, 0.25 mm bend | 500 إلى 1,000,000 قطعة | 8,000 إلى 60,000 دولار أمريكي | Springback وارتداء القالب التقدمي |
| التصنيع باستخدام الحاسب الآلي | زائد أو ناقص 0.01 ملم | من 1 إلى 20.000 قطعة | 0 إلى 2000 دولار أمريكي | وقت الدورة والنفايات المادية |
اقرأ الجدول عمودًا وليس صفًا. التسامح بمقدار 0.01 مم يفرض الصف الأخير بغض النظر عن الحجم. حجم 200000 قطعة يفرض أحد الصفوف الوسطى بغض النظر عن السعر الذي كنت تأمل فيه.
توفر عملية الصب أقل تكلفة للوحدة بما يزيد عن 3000 قطعة سنويًا
أكثر من 3000 قطعة تقريبًا سنويًا، تكون تكلفة القطعة المصبوبة ذات الميزات المهمة المُشكَّلة آليًا أقل للقطعة الواحدة من القطعة المُشكَّلة بالكامل، حتى بعد استهلاك الأدوات.
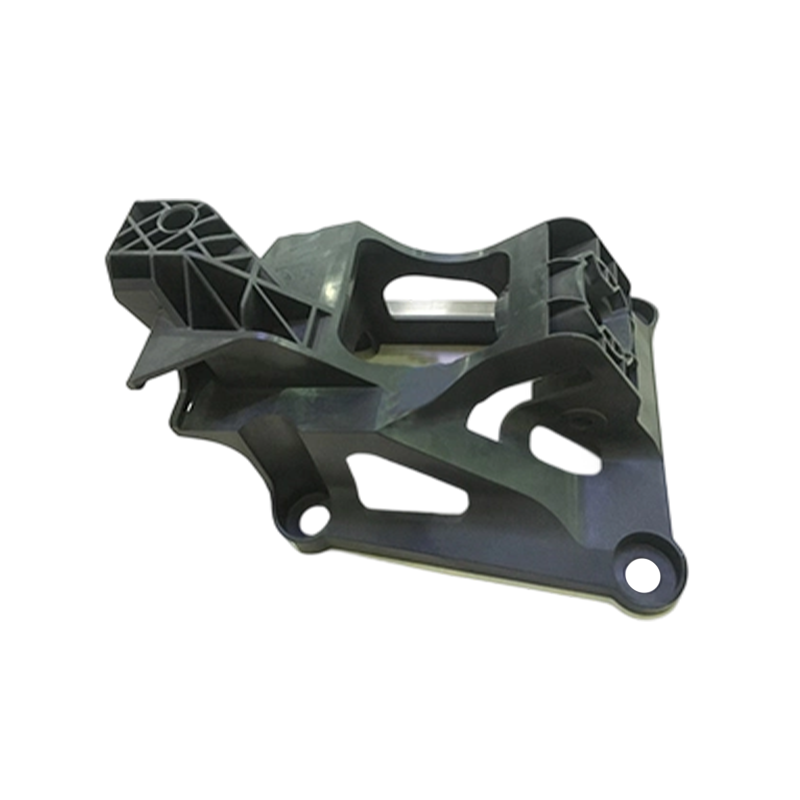
يحتاج هيكل الألومنيوم المصبوب عادةً إلى جدار يتراوح بين 1.5 مم و4 مم، وغاطس من 1 إلى 3 درجات على كل وجه رأسي، ودورة طلقة تتراوح من 30 إلى 90 ثانية. تتراوح تكلفة الأدوات من 20,000 إلى 80,000 دولار أمريكي اعتمادًا على الشرائح، ومسامية الغاز هي وضع الفشل الأكثر أهمية، ولهذا السبب تنتمي فحوصات الأشعة السينية أو فحوصات الكثافة إلى خطة الفحص بدلاً من التفاوض.
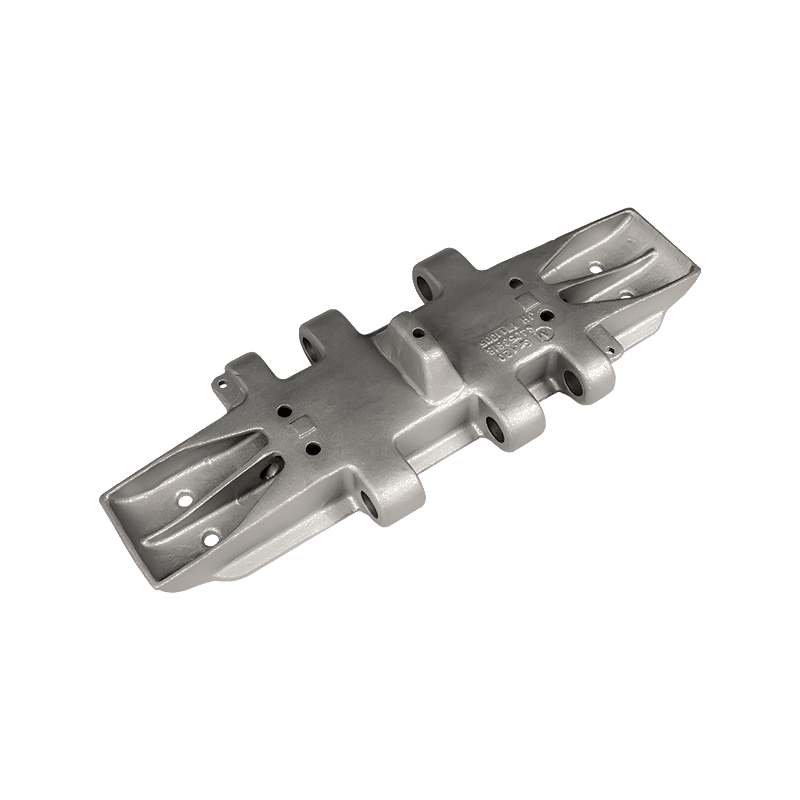 الصب الدقيق للمكونات المعدنية المعقدة عملية تعتمد على الشمع المفقود للأشكال القريبة من الشبكة، ومناسبة للأجزاء المعقدة ذات القيمة العالية، وخاصة السبائك التي يصعب تصنيعها وإنتاج الدفعات الصغيرة. عرض المنتج →
لا يزال صب الرمل يفوز بما يتراوح بين 50 و500 قطعة: تظل تكلفة النموذج أقل من حوالي 5000 دولار أمريكي، ولكن تخطط لزيادة أو نقصان 0.5 مم وسطح أكثر خشونة.
التصنيع باستخدام الحاسب الآلي يحمل أي تسامح أكثر من زائد أو ناقص 0.05 مم
أي ميزة أكثر إحكامًا من زائد أو ناقص 0.05 مم، أو أي برنامج أقل من حوالي 500 قطعة، تنتمي إلى آلة CNC، إما القطع من مخزون صلب أو من قالب فارغ قريب من الشبكة.
يستغرق الإعداد من ساعتين إلى 6 ساعات في مهمة نموذجية ثلاثية المحاور، وتتراوح أسعار المتجر من 45 إلى 120 دولارًا أمريكيًا في الساعة. عند 100 قطعة، يمكن أن تكلف الدعامة المطحونة ضعفين إلى ثلاثة أضعاف سعرها المعادل. عند 10000 قطعة، تضيق الفجوة إلى 1.5 مرة تقريبًا، لأن وقت الدورة وليس الأدوات هو الذي يهيمن على السعر. تقوم المعالجة خماسية المحاور بتقطيع التركيبات من أربعة إلى اثنين على دعامة ذات وجوه مائلة وتزيل 20 إلى 30 بالمائة من تكلفة الجزء نفسه الذي يتم تشغيله عبر إعدادات متعددة ثلاثية المحاور. إن القالب الفارغ الذي يترك 1.5 ملم من المخزون على الوجوه المُشكَّلة يقلل من وقت الدورة بنسبة 40 إلى 60 بالمائة مقارنة بقطع الجزء من اللوحة.
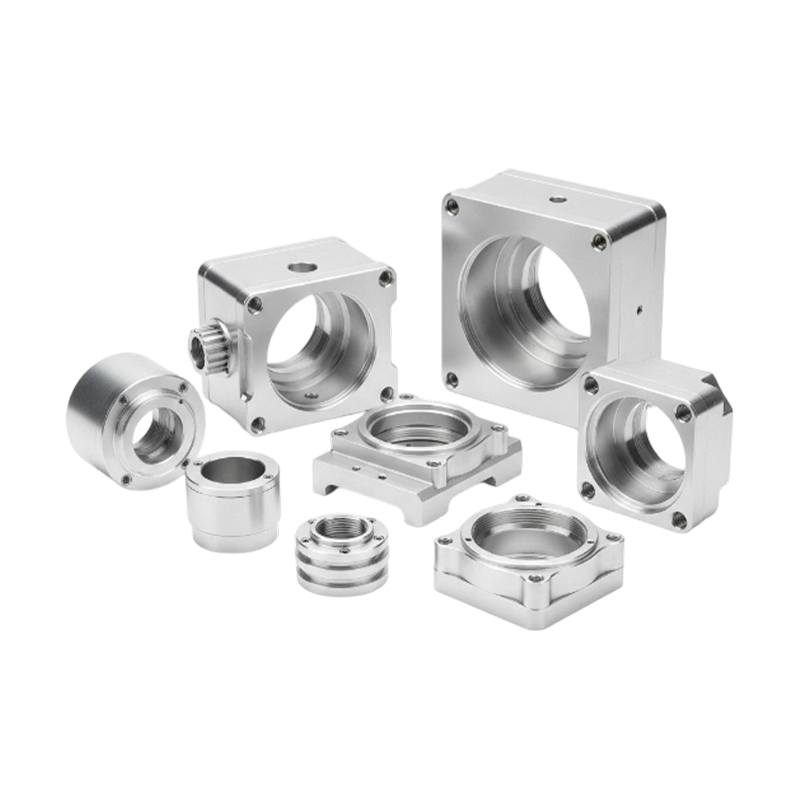
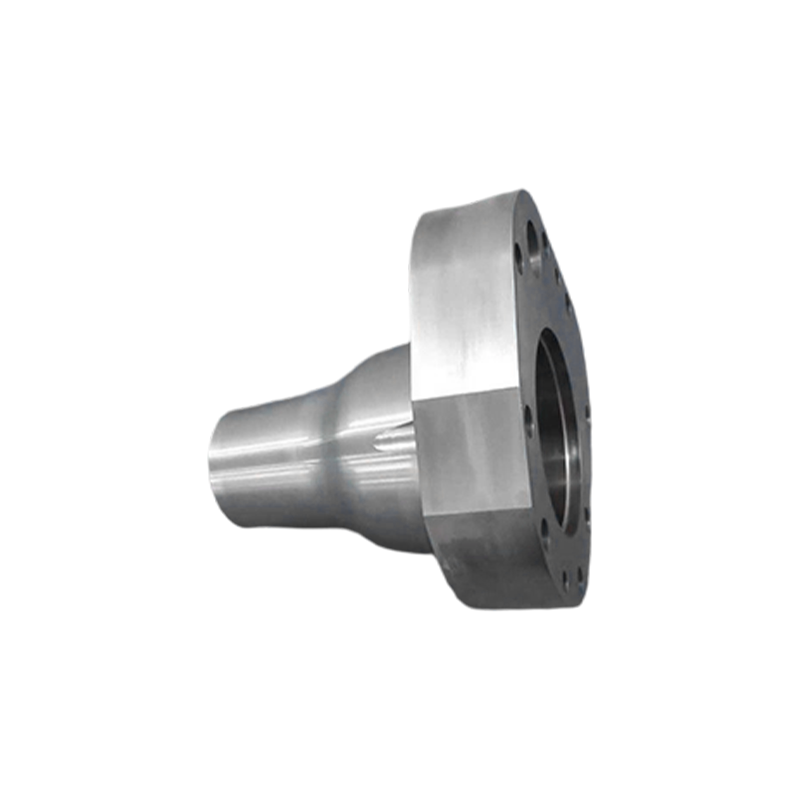 التصنيع الدقيق للأجزاء المعدنية وغير المعدنية شديدة التحمل تحقق عملية CNC التحكم في الأبعاد على مستوى الميكرومتر والأسطح الملساء للأجزاء التي تتطلب وصلات موثوقة للختم والنقل والدقة. عرض المنتج →
إزالة المواد هي التكلفة. إن اقتباس الجزء الذي تم التخلص من 60 بالمائة من كتلته كمخزون صلب هو أسرع طريق للحصول على سعر غير تنافسي.
الختم وتصنيع الصفائح المعدنية يفوزان بالأجزاء المسطحة والمرفقات
الأجزاء التي تبدأ كصفائح مسطحة يقل سمكها عن 6 مم يجب أن يتم ختمها أو تشكيلها بدلاً من تشكيلها آليًا، بمجرد أن يتجاوز الحجم السنوي حوالي 500 قطعة.
لا يحتاج القطع بالليزر إلى أدوات على الإطلاق، ويكلف ما بين 0.5 إلى 3 دولارات أمريكية لكل قطعة بحجم النموذج الأولي، ولهذا السبب تبدأ معظم برامج الصفائح المعدنية هناك. يتكلف القالب التدريجي بعد ذلك ما بين 8000 إلى 60000 دولار أمريكي ولكنه يخفض سعر الجزء الواحد بمقدار كبير. هناك قاعدتان للتصميم تمنعان معظم عمليات إعادة العمل: الحفاظ على نصف قطر الانحناء الداخلي عند سمك المادة أو أعلى منه، وإبقاء الثقوب التي لا يقل سمكها عن 2.5 مرة عن سمك المادة بعيدًا عن خط الانحناء. في حالة الفولاذ المقاوم للصدأ 304، توقع ارتدادًا من 1 إلى 3 درجات، لذلك يجب أن يتم تصنيع القالب للمادة وليس للرسم وحده.
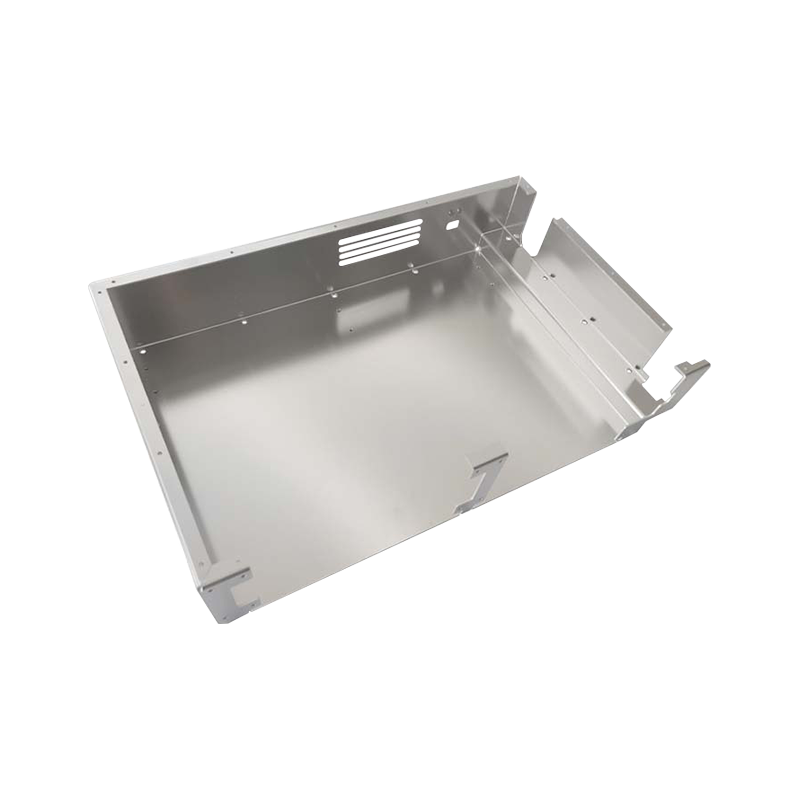 تصنيع الصفائح المعدنية والختم المخصص للأجزاء الوظيفية تثقيب الصفائح المعدنية وثنيها وسحبها بعمق إلى أغلفة وأقواس وشاسيه صلبة وخفيفة الوزن مع تشكيل سريع وخيارات مواد واسعة. عرض المنتج →
أكوام التسامح، وليس الأبعاد الفردية، تكسر تجميعات الصفائح المعدنية. يمكن لأربعة انحناءات على لوحة مقاس 2 مم أن تتراكم 0.8 مم من الاختلاف قبل ثقب أي ثقب.
تسلسل من أربع خطوات يبقي الأسعار قابلة للمقارنة
إن تثبيت المدخلات في أمر واحد يجعل كل عرض أسعار يصف نفس الجزء، وهو الشرط الوحيد الذي يمكن بموجبه مقارنة الأسعار المعروضة على الإطلاق.
تجميد أضيق التسامح الوظيفي. حدد السمتين أو الثلاث التي تحمل الوظيفة وقم بتسمية كل شيء آخر على أنه تحمل عام. تحدد هذه الخطوة الفردية ما إذا كان الجزء مصبوبًا أو مختومًا أو آليًا.
تعيين الحجم السنوي وثلاث سنوات. يتم حساب استهلاك الأدوات على مدار عمر البرنامج، وليس الطلب الأول، لذا فإن قالب بقيمة 20000 دولار أمريكي موزع على 900 قطعة سنويًا هو 22 دولارًا أمريكيًا لكل جزء في الأدوات وحدها.
اختر الطريق، ثم قم بتسعير الهجين. معظم البرامج الحقيقية تكون مصبوبة ومُشكلة آليًا، أو مختومة وملحومة، وعادةً ما يكون الهجين أرخص من أي من المسارين النقيين.
تتطلب الأدلة قبل الافراج عن الأدوات. يجب أن يكون تقرير فحص المادة الأولى، وشهادات المواد، ودراسة القدرة على الميزات الدقيقة بمثابة شروط العقد، وليس المزايا.
كيفية تصنيع الأجزاء المعدنية دون دفع مبالغ زائدة: التكلفة والمهلة الزمنية والأدلة
التكلفة لكل قطعة، والمهلة الزمنية، وأدلة الفحص هي الأرقام الثلاثة التي تفصل بين عرض الأسعار القابل للتطبيق والسعر المحفوف بالمخاطر، ويجب طلب الأرقام الثلاثة بنفس التنسيق من كل مورد.
يتم قياس المهلة الزمنية بنفس الطريقة. يحتاج الصب إلى نموذج أو قالب قبل وجود الجزء الأول، بينما تبدأ عملية التصنيع خلال أيام من وصول المواد.
- صب الرمل: من 3 إلى 5 أسابيع، بالإضافة إلى أسبوعين لصنع النماذج.
- صب الاستثمار: من 5 إلى 7 أسابيع من إطلاق أدوات الشمع.
- صب القالب بالضغط العالي: من 8 إلى 12 أسبوعًا بما في ذلك بناء القالب والمادة الأولى.
- التصنيع باستخدام الحاسب الآلي: من 2 إلى 3 أسابيع من المخزون، ومن 4 إلى 5 أسابيع من القالب الفارغ.
- الختم والصفائح المعدنية: من 5 إلى 8 أسابيع عندما يتعين بناء قالب تدريجي.
الدليل هو المكان الذي يترك فيه معظم المشترين الأموال على الطاولة. طلب توثيق التفتيش وعملية المادة الأولى قبل إصدار الأدوات، مع نتائج الأبعاد على الميزات الضيقة وشهادات المواد وبيان الأداة التي تم استخدامها لكل فحص.
عندما يمتد البرنامج إلى الصب والتصنيع والتشطيب، يقوم مورد واحد يحمل جميع المراحل الثلاث بإزالة حزمة التسامح التي تظهر عندما تنتقل الأجزاء بين البائعين. هذا موحد نموذج التصنيع والمصادر الشامل هو أيضًا ما يحافظ على سجلات الأدوات والمخزون والفحص في سلسلة واحدة يمكن تتبعها.
الأسئلة المتداولة حول تصنيع الأجزاء المعدنية
ما هي أرخص طريقة لتصنيع الأجزاء المعدنية بكميات صغيرة؟
بالنسبة لقطعة واحدة إلى 100 قطعة، تكون المعالجة باستخدام الحاسب الآلي من لوحة أو شريط قياسي دائمًا أرخص لأنه لا يتم إنفاق أي شيء على الأدوات. عادةً ما يتراوح سعر شريحة بسيطة مصنوعة من الألومنيوم 6061 بين 35 و90 دولارًا أمريكيًا للقطعة الواحدة عند 50 قطعة، في حين أن أداة الصب بالقالب الواحدة وحدها ستكلف 20000 دولارًا أمريكيًا أو أكثر. يصبح صب الرمل تنافسيًا في مكان ما بين 300 و800 قطعة للأجزاء التي يزيد وزنها عن 1 كجم.
في أي حجم يصبح الصب أرخص من التصنيع باستخدام الحاسب الآلي؟
بالنسبة لجزء من الألومنيوم المصبوب مع تجاويف مُصنعة، فإن التقاطع يجلس بالقرب من 3000 قطعة سنويًا، لأن هذا هو المكان الذي ينخفض فيه استهلاك الأدوات تقريبًا إلى أقل من تكلفة دورة التصنيع التي تستبدلها. تحت هذا الحجم، يكون الصب منطقيًا فقط عندما لا يمكن تشكيل الهندسة بشكل اقتصادي، على سبيل المثال، هيكل ذو جدران رقيقة مع أضلاع داخلية.
ما هو التسامح الذي يجب أن يكون على الرسم لتجنب الدفع الزائد؟
ضع التسامح فقط حيث يعمل. تكون معظم فتحات التثبيت وميزات الخلوص جيدة عند زيادة أو نقصان 0.20 مم. يمكن أن يؤدي تشديد البعد غير ذي الصلة من 0.20 مم إلى 0.05 مم إلى إضافة 15 إلى 30 بالمائة إلى تكلفة المعالجة للجزء بأكمله، وعلى الجزء المصبوب يمكن أن يفرض عملية ثانوية قد تكون غير ضرورية.
ما المدة التي تستغرقها الدفعة الأولى من الأجزاء المعدنية المصنعة؟
من أمر الشراء إلى المقالة الأولى، تستغرق عملية التصنيع باستخدام الحاسب الآلي من 2 إلى 3 أسابيع، وصب الرمل من 3 إلى 5 أسابيع بالإضافة إلى أسبوعين للنموذج، والختم من 5 إلى 8 أسابيع بما في ذلك بناء القالب، وصب القالب عالي الضغط من 8 إلى 12 أسبوعًا. عادةً ما تضيف إضافة فحص المقالة الأولى وأي حلقة تصحيحية أسبوعًا إلى أسبوعين فوق هذه الأرقام.
المنتجات ذات الصلة


تواصل معنا
تابعونا
روابط سريعة
اتصل بنا
الجوال: +86-18015435510
الجوال: +86-18013715311
البريد الإلكتروني: [email protected]
واتساب : +86-18118195312
العنوان : No. 8، طريق كايونشيانغ، مدينة شينتشوانغ، مدينة تشانغشو