English
 русский
 عربى

تصنيع خمسة محاور للمكره: العملية والتسامح ومراقبة الجودة
محتوى
يمكن أن تدور دافعة ضاغط الشاحن التوربيني بسرعة تصل إلى 180.000 دورة في الدقيقة. يجب أن تحتوي كل شفرة على تلك العجلة على مستوى ميكرون، وإلا ستنهار الكفاءة الديناميكية الهوائية. إن المعالجة الآلية ذات المحاور الخمسة للمكره هي الطريقة العملية الوحيدة لتحقيق هذه الهندسة. تتناول هذه المقالة العملية، والمعلمات التي تحدد النجاح، ولماذا يتم التعامل مع عمل المكره كفئة منفصلة من التصنيع الدقيق.
إعداد واحد، نقطة مرجعية واحدة، نظام إحداثي مستمر واحد. هذه هي الطريقة التي تجعل بها الآلات خماسية المحاور هندسة شفرات الدفاعة متحملة للتفاوتات التي لا يمكن أن يتكررها الإنتاج ثلاثي المحاور.
إن المعالجة الآلية ذات المحاور الخمسة للدافعة هي الطريقة الوحيدة لقطع الشفرات بشكل صحيح
إن المعالجة خماسية المحاور مطلوبة للدوافع لأن هندسة الشفرة تشتمل على أسطح ملتوية ومقصوصة لا يمكن للمغزل ثلاثي المحاور الوصول إليها.
المكره ليس قرصًا بسيطًا ذو دوارات مستقيمة. تتميز ضواغط الضاغط والشاحن التوربيني الحديثة بشفرات ملتوية ومتحركة للخلف ومتصلة بالمركز من خلال شريحة جذرية محكمة. المسافة بين الشفرات المتجاورة ضيقة، إلا أن جذر الشفرة ينحني أسفل الشفرة. تقترب الآلة ثلاثية المحاور من اتجاه واحد ثابت، لذلك لا يمكنها معالجة هذه المناطق السفلية بدون خطوات إعادة تحديد متعددة.
من خلال إضافة محورين دوارين، يقوم مركز المعالجة ذو خمسة محاور بتوجيه أداة القطع بالنسبة للشفرة من أي زاوية. وهذه القدرة تغير العملية بثلاث طرق ملموسة. أولاً، يزيل الحاجة إلى تغيير موضع قطعة العمل لكل جانب من جوانب الشفرة. ثانيًا، يسمح للأداة بالحفاظ على زاوية قيادة ثابتة عبر الشفرة الكاملة، مما يعطي لمسة نهائية أفضل بكثير للسطح. ثالثًا، يجعل التحكم في ثبات الجدار الرقيق أسهل بكثير لأنه يمكن إمالة الأداة لتقليل الانحراف.
على سبيل المثال، تحتوي المكره النموذجية على 8 إلى 10 شفرات مع فجوة بين الشفرات تبلغ 4 إلى 6 ملم. في المعالجة ثلاثية المحاور، يمكن أن يصطدم جسم الأداة بالشفرات المجاورة، مما يؤدي إلى معدلات تغذية بطيئة وإنتاج أجزاء مرفوضة. في المعالجة بخمسة محاور، يتم إمالة القاطع وتوجيهه بحيث يقوم جسم الأداة بإزالة الشفرة المجاورة بينما تظل حافة القطع على اتصال. هذا هو الفرق بين الجزء الذي يجتاز الفحص والجزء الذي يذهب إلى سلة الخردة.
إن الفرق القابل للقياس بين تصنيع المكره ثلاثية المحاور وخمسة محاور لا يقتصر على الوصول إليه فقط. إنها إمكانية التكرار عبر دفعة إنتاج كاملة.
تسلسل تصنيع المكره ذات المحاور الخمسة
يتبع تسلسل المعالجة للمكره ترتيبًا ثابتًا. تستهدف كل خطوة ميزة هندسية محددة ويجب عدم تخطيها.
- إعداد فارغة ولقط: يتم فحص المواد الخام، سواء كانت القضبان أو القوالب شبه المصبوبة أو القوالب المصبوبة، وتثبيتها في مكان العمل ذي المحاور الخمسة. طاولة دوارة تكشف جانبي العجلة.
- محاذاة المخزون عن طريق التحقيق: يلمس مسبار الآلة النقاط المرجعية الموجودة على الفراغ لإنشاء نظام إحداثي. يعد هذا أمرًا بالغ الأهمية نظرًا لأن شفرات المكره يتم تصنيعها وفقًا لتفاوتات مشددة منذ القطع الأول.
- تخشين قنوات النصل: تعمل أداة القطع الخشنة ذات القطر الكبير على إزالة الجزء الأكبر من المواد بخطوة صغيرة. يتم خشونة القنوات إلى إزاحة ثابتة من السطح النهائي، مما يترك 0.3 إلى 0.5 ملم من المخزون.
- نصف تشطيب: يقوم قاطع أنف كروي أصغر بمسح المخزون المتبقي بخطوة موحدة. يؤدي ذلك إلى تصحيح الضغط غير المتساوي وإعداد أسطح الشفرة للتمرير النهائي.
- الانتهاء من ملامح شفرة: تتبع المطحنة ذات الأنف الكروي مسار أدوات خماسي المحاور عبر سطح الشفرة بالكامل. يتم إمالة محور الأداة للحفاظ على نقطة الاتصال على مقدمة القاطع، مما يوفر أفضل هندسة سطحية ممكنة. يتم تقليل سرعة المغزل والتغذية لتجنب الثرثرة.
- تشطيب المحور والفيليه: يتم الانتهاء من سطح المحور وشرائح جذر الشفرة في مسار منفصل. يتم استخدام أدوات نصف قطرها صغيرة هنا لأن الشرائح هي أصعب منطقة يمكن الوصول إليها.
- إزالة الأزيز والتوازن الديناميكي: بعد المعالجة، يتم إزالة الجزء من الأزيز وموازنته عند الحاجة. يؤدي عدم التوازن في المكره إلى حدوث اهتزازات لا يمكن تحملها في الضاغط عالي السرعة.
يرتبط التسلسل بأكمله معًا بمبدأ واحد: يجب تشكيل المكره من قطعة فارغة واحدة، في إعداد واحد، باستخدام نفس النقطة المرجعية. وهذا ما يجعل المعالجة خماسية المحاور للمكره فعالة للغاية.
الأدوات المستخدمة في تصنيع المكره لا تقل أهمية عن الآلة نفسها. تعتبر المطحنة ذات الأنف الكروي بقطر 6 مم مع هندسة ذات مزمارين خيارًا نموذجيًا للتشطيب. يجب أن تكون الأداة قصيرة وصلبة، لأنه حتى بضعة ميكرونات من انحراف القاطع سوف تظهر كخطأ تتبع على سطح الشفرة. يُفضل استخدام الكربيد الصلب، مع طلاءات AlTiN أو TiAlN للتيتانيوم والإنكونيل. لحاملات الأدوات أهمية أيضًا: توفر الحاملات الهيدروليكية أو القابلة للانكماش التركيز والصلابة اللازمة لتحمل تفاوت يبلغ 0.01 مم.
كل خطوة في تسلسل تصنيع المكره مهمة. يؤدي تخطي روتين الفحص المناسب أو استخدام حامل الأدوات الخطأ إلى إنتاج أجزاء تبدو صحيحة ولكنها تفشل في فحص هندسة الشفرة.
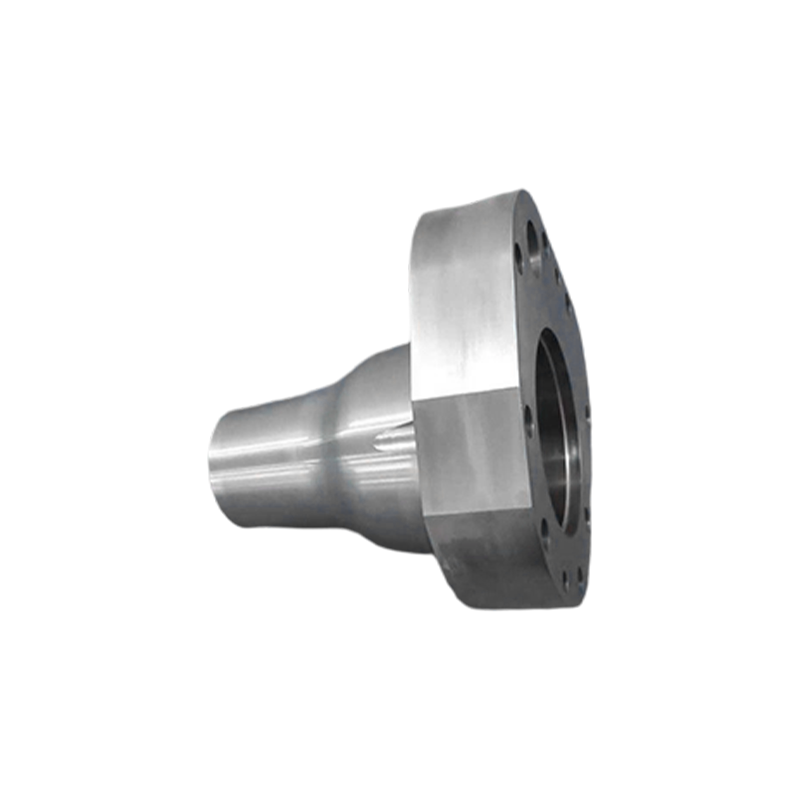 التصنيع الدقيق لشفرات المكره تضمن الآلات الدقيقة دقة الأبعاد على مستوى الميكرومتر والتشطيب السطحي الناعم، وهو أمر بالغ الأهمية لشفرات المكره لتلبية الفحص الهندسي الصارم والأداء الموثوق به في التطبيقات الصعبة. عرض المنتج →
متطلبات اختيار المواد والتسامح
ترتبط المادة المستخدمة في المكره خماسي المحاور ارتباطًا مباشرًا ببيئة التشغيل. بغض النظر عن مدى قدرة الآلة، فإن التيتانيوم والإنكونيل لن يتم تصنيعهما بنفس طريقة تصنيع الألومنيوم.
| مادة | المكره النموذجية | صعوبة التصنيع | التسامح الذي يمكن تحقيقه |
| الألومنيوم 7075 | ضاغط الشاحن التربيني | منخفض | 0.01 ملم |
| التيتانيوم Ti-6Al-4V | ضاغط الفضاء | عالية | 0.02 ملم |
| إنكونيل 718 | توربينات غازية | عالية جدا | 0.02 ملم |
| 17-4PH ستانلس ستيل | عالية-pressure pump | متوسط | 0.015 ملم |
التيتانيوم هو مثال رئيسي على ذلك. تبلغ قوة القطع المحددة لـ Ti-6Al-4V ما يقرب من ثلاثة أضعاف قوة الألومنيوم، وتبلغ الموصلية الحرارية 7 وات/م ك فقط مقارنة بـ 120 وات/م ك للألمنيوم. تعمل هذه الموصلية المنخفضة على الحفاظ على الحرارة في منطقة القطع، لذلك يجب أن تعمل عملية تصنيع المكره ذات المحاور الخمسة بسرعات قطع أقل، وحوامل أدوات صلبة، ومبرد فيضان كبير. يقوم Inconel 718 بتركيز الحرارة بشكل أكبر، وغالبًا ما يتطلب إدخالات من السيراميك أو كربيد مطلي.
إذا كانت تركيبة المادة والقاطع خاطئة، فلن تتمكن أي استراتيجية CAM من إنقاذ الجزء. اختيار المواد هو المكان الأول الذي يمكن أن يحدث فيه خطأ في برنامج تصنيع المكره.
وتعتمد التفاوتات أيضًا على المواد. على دافع الشاحن التوربيني المصنوع من الألومنيوم، يمكن تحقيق 0.01 مم بشكل موثوق باستخدام ماكينة خماسية المحاور يتم صيانتها جيدًا. في الدفاعات الفضائية المصنوعة من التيتانيوم، يتحول التسامح العملي إلى 0.02 مم نظرًا لصعوبة التحكم في انحراف قطعة العمل وتآكل الأداة. وينطبق نفس النمط على تشطيب السطح: Ra 0.4 ميكرون هو هدف قياسي للألمنيوم، في حين أن Ra 0.8 ميكرون هو هدف واقعي للتيتانيوم. لتصنيع خمسة محاور للمكره تطبيقات الفضاء الجوي ، هذه هي الأرقام التي يتم قياس المتاجر بها باستمرار.
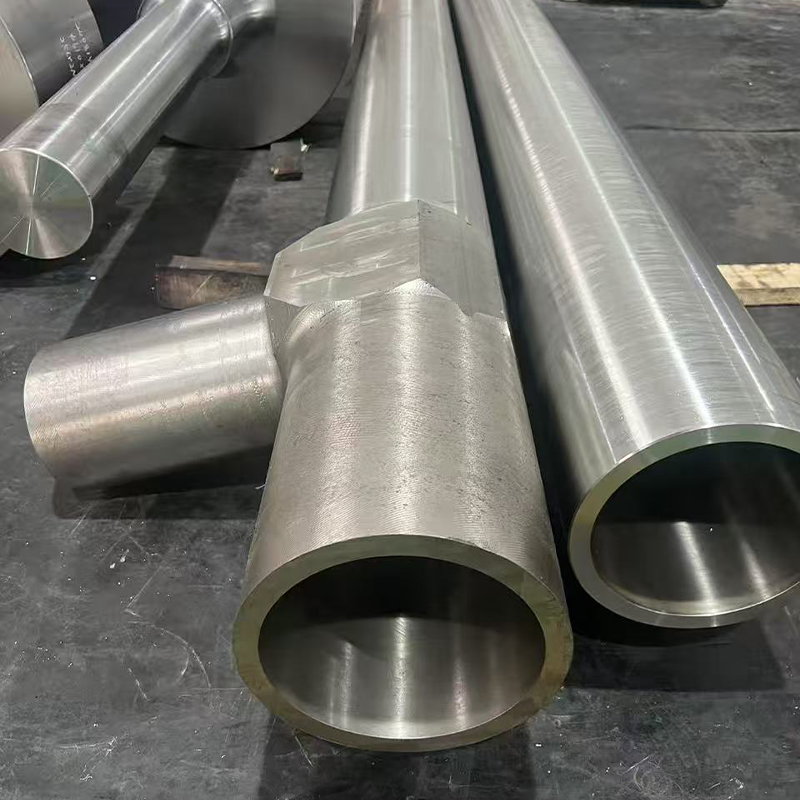 مكونات الفضاء الجوي لتصنيع المكره ذات المحاور الخمسة تتطلب مكونات الفضاء الجوي المصنوعة من التيتانيوم أو الألومنيوم تفاوتات وتشطيبات معدلة. تتيح هذه الأجزاء أداءً موثوقًا به في الظروف القاسية، وتدعم معالجة المكره ذات المحاور الخمسة عالية الدقة. عرض المنتج →
مراقبة الجودة للتصنيع الخماسي المحاور للمكره
كل دافع يغادر ورشة عمل دقيقة يجب أن يجتاز ثلاث فحوصات مستقلة قبل أن يصبح مناسبًا للاستخدام.
أولاً، تقوم آلات القياس المنسقة بالتحقق من مواضع الشفرة. يقوم CMM بفحص النقاط الإستراتيجية على كل شفرة ويقارن الموقع الفعلي بنموذج CAD. بالنسبة للدافع ذي المحاور الخمسة، يجب أن تظل القيم المقاسة داخل نطاق التسامح عبر الشفرة بأكملها، وليس فقط عند الطرف.
ثانيًا، يؤكد فحص خشونة السطح أن اللمسة النهائية تلبي متطلبات Ra. تزيد خشونة السطح العالية على شفرة المكره من خسائر الاحتكاك ويمكن أن تقلل الكفاءة بشكل كبير. في مرحلة الضاغط، يمكن أن يؤدي تغيير سطح الشفرة من Ra 0.4 إلى Ra 1.6 إلى تقليل الكفاءة الأديابية بنسبة تزيد عن 1 بالمائة.
توجد ثلاث فحوصات بين المكره والعميل: فحص CMM، والتحقق من خشونة السطح، والتوازن الديناميكي.
ثالثًا، التوازن الديناميكي مطلوب في جميع الدفاعات عالية السرعة. يؤدي عدم التوازن الذي يزيد حجمه عن بضعة جرامات إلى إنشاء اهتزاز مهيمن عند 180.000 دورة في الدقيقة. يتم إجراء الموازنة على آلة موازنة ديناميكية، وتكون الأهداف النموذجية حوالي 1.0 جرام-مم لكل دوار أو أقل، اعتمادًا على التطبيق. ال عملية اختبار الجودة هو جزء من التدفق القياسي لهذه المكونات.
ويجب أيضًا أن تكون كل دافعة قابلة للتتبع. تتضمن سجلات الدُفعات رقم دفعة المادة وإصدار برنامج CNC وبيانات مسار الأدوات وهندسة الشفرة المُقاسة. إن إمكانية التتبع هذه هي الطريقة الوحيدة لإثبات أن القطعة قد تم إنتاجها وفقًا للمعايير المطلوبة، وهو متطلب صعب في سلاسل توريد الطيران والفضاء والسيارات.
يعد الاستقرار الحراري لأداة الآلة بأكملها عاملاً خفيًا في جودة المكره. إن مركز المعالجة ذو الخمسة محاور الذي لم يتم تثبيته حرارياً سوف ينتج شفرات تنجرف بعدة ميكرونات على مدار اليوم. لهذا السبب، غالبًا ما تقوم محلات إنتاج المكره بتتبع درجة حرارة المغزل ودرجة حرارة البيئة كجزء من خطة التحكم.
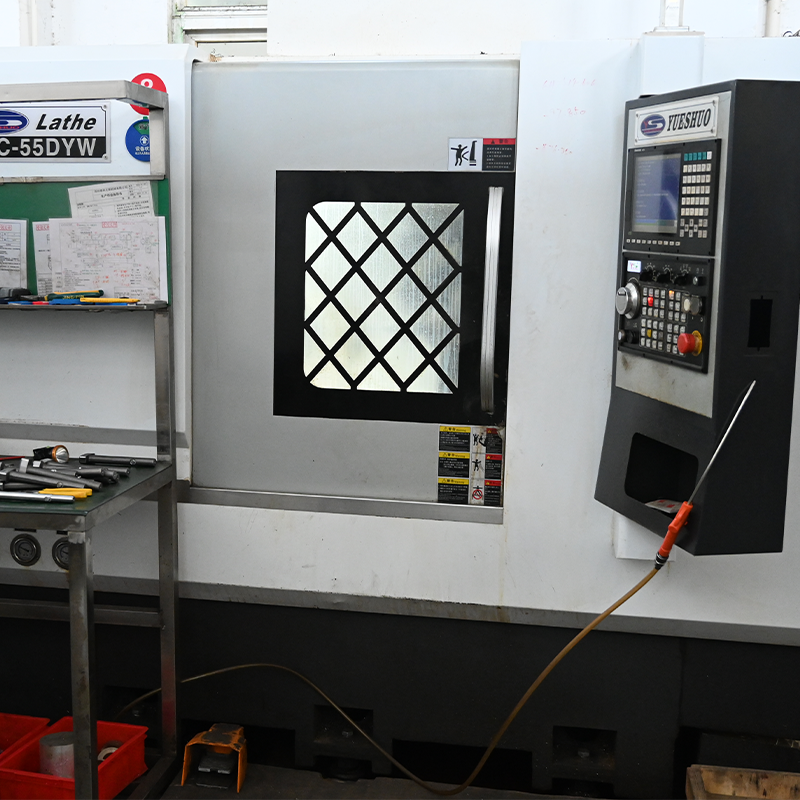 معدات التحكم العددي للاستقرار الحراري تعمل معدات التحكم العددي ذات الثبات الحراري على منع انحراف الشفرة بمرور الوقت، مما يضمن جودة المكره المتسقة. تحافظ ماكينات CNC الموثوقة على الدقة أثناء عمليات الإنتاج الطويلة، مما يقلل من اختلاف الأبعاد. عرض المنتج →
الأسئلة الشائعة
إن المعالجة خماسية المحاور للمكره هي المعيار الصناعي لأي دافع يحتوي على أكثر من ستة شفرات وفجوة في الشفرة أقل من 8 مم.
ما هو الحد الأدنى لسماكة الشفرة التي يمكن تحقيقها في معالجة المكره ذات المحاور الخمسة؟
بفضل مركز تصنيع حديث خماسي المحاور، يمكن تصنيع شفرات بعرض يصل إلى 0.8 مم في دافعات من الألومنيوم مع الحفاظ على جودة الحواف المتسقة. في التيتانيوم، يكون الحد الأدنى العملي لسمك الشفرة عادةً 1.2 مم لأن قطعة العمل تنحرف بشكل أكبر تحت قوة القطع. تحت هذه الحدود، تكون أطراف الشفرات عرضة للاهتزاز وتدهور السطح.
هل يمكن تشكيل المكره باستخدام CNC ثلاثي المحاور؟
نعم، ولكن فقط للدوافع ذات الشفرات المستقيمة البسيطة جدًا والقنوات الواسعة. بالنسبة للضاغط النموذجي المكون من 8 إلى 10 شفرات أو دافع الشاحن التوربيني المزود بهندسة شفرة ملتوية ومقصوصة، لا يمكن للمعالجة ثلاثية المحاور أن تصل إلى جميع المناطق بدون إعدادات متعددة، ولن تلبي أسطح الشفرات اللمسة النهائية المطلوبة. ولهذا السبب أصبحت المعالجة خماسية المحاور هي المعيار.
ما هو وقت الدورة النموذجي لتصنيع المكره ذو خمسة محاور؟
تستغرق دافعة الشاحن التوربيني الصغيرة التي يبلغ قطرها 60 ملم من 35 إلى 50 دقيقة في مركز تصنيع حديث ذي خمسة محاور. يمكن أن تستغرق دافعة الطيران المصنوعة من التيتانيوم والتي يزيد قطرها عن 200 ملم من 2 إلى 4 ساعات، لأن سرعات القطع أقل وتمريرات التشطيب أكثر اتساعًا.
المنتجات ذات الصلة


تواصل معنا
تابعونا
روابط سريعة
اتصل بنا
الجوال: +86-18015435510
الجوال: +86-18013715311
البريد الإلكتروني: [email protected]
واتساب : +86-18118195312
العنوان : No. 8، طريق كايونشيانغ، مدينة شينتشوانغ، مدينة تشانغشو