English
 русский
 عربى

صب الأجزاء المعدنية: دليل اختيار العملية العملية لمشتري OEM
محتوى
- 1 كيف يتم تصنيع الأجزاء المعدنية المصبوبة: من القالب إلى المكونات النهائية
- 2 الصب بالضغط العالي مقابل الصب الدقيق: ما الذي يناسب حجمك؟
- 3 كيفية تقييم مورد الأجزاء المعدنية المسبوكة
- 4 عيوب الصب الشائعة وكيفية اكتشافها بواسطة الفحص
- 5 مخاطر سلسلة التوريد في شراء الأجزاء المعدنية
- 6 التعليمات: صب الأجزاء المعدنية
تتناول هذه المقالة القرارات العملية وراء صب الأجزاء المعدنية: ما الذي يدفع الجودة، وكيف يغير اختيار العملية التكلفة والتسامح، وكيفية تقييم مورد الصب قبل الالتزام بالأدوات.
كيف يتم تصنيع الأجزاء المعدنية المصبوبة: من القالب إلى المكونات النهائية
يتم إنتاج الجزء المعدني المصبوب على ثلاث مراحل: إعداد الأدوات، وصب المعادن، ومعالجة ما بعد الصب. تقدم كل مرحلة متغيرات تحدد ما إذا كان الجزء الأخير يلبي تفاوت الرسم.
يبدأ إعداد الأدوات بتصميم القالب. تتحكم هندسة قالب الصب في شكل الجزء، ومعدل التبريد، وكيف يملأ المعدن المنصهر التجويف. في عملية الصب بالقالب عالي الضغط، يتم تشكيل تجويف القالب بتفاوتات تبلغ /-0.01 مم لأن كل جزء مصبوب يرث دقة القالب. في الصب الدقيق، يحدد نمط الشمع والقشرة الخزفية الشكل النهائي للسطح ودقة الأبعاد.
يحدث صب المعادن عندما تذوب السبيكة عند درجة حرارة متحكم فيها وتدخل التجويف. بالنسبة لسبائك الألومنيوم A380، فإن درجة حرارة الصب النموذجية تتراوح من 660 إلى 700 درجة مئوية في عملية الصب بالقالب. ويؤثر معدل التبريد بشكل مباشر على بنية الحبوب وخواصها الميكانيكية مثل قوة الشد والصلابة.
تشمل معالجة ما بعد الصب إزالة البوابة، والمعالجة الحرارية، وتشطيب السطح، والتصنيع باستخدام الحاسب الآلي عند الحاجة، والفحص النهائي. في شركة Suzhou Kokosili International Trading Co., Ltd.، يدعم مصنع الصب الدقيق الذي تبلغ مساحته 10000 متر مربع جميع المراحل الثلاث، في حين أن مصنع تجميع الآلات CNC المنفصل الذي تبلغ مساحته 9000 متر مربع يتعامل مع الأعمال الدقيقة الثانوية التي تتطلبها العديد من أجزاء المصبوب.
الصب بالضغط العالي مقابل الصب الدقيق: ما الذي يناسب حجمك؟
ينتج الصب بالقالب عالي الضغط أجزاء كبيرة الحجم من الألومنيوم والزنك مع أوقات دورات سريعة، بينما يوفر الصب الدقيق أشكالًا معقدة وتفاوتات أكثر إحكامًا للصلب والسبائك الفائقة.
صب القالب بالضغط العالي
تقوم العملية بحقن المعدن المنصهر في قالب فولاذي عند 10 إلى 100 ميجا باسكال. تتراوح أوقات الدورة من 30 ثانية إلى دقيقتين للأجزاء الصغيرة، مما يجعلها الخيار الأقل تكلفة للكميات السنوية التي تزيد عن 10000 قطعة. المقايضة هي حرية التصميم: من الصعب إنتاج النوى والقطع السفلية والجدران التي يقل سمكها عن 1.0 مم. هذه هي العملية الأكثر استخدامًا لمكونات السيارات المصنوعة من الألومنيوم والطاقة الجديدة.
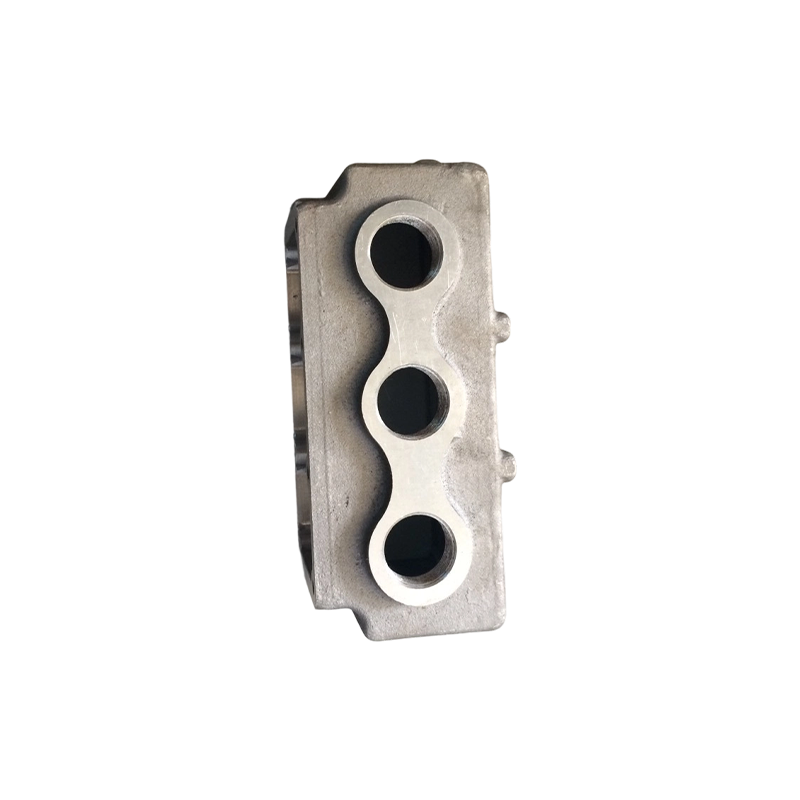 صب عالي الضغط للأجزاء خفيفة الوزن ذات الإنتاج الضخم يقوم الصب عالي الضغط بحقن المعدن المنصهر في قالب فولاذي عند 10-100 ميجا باسكال، مما يتيح أوقات الدورة من 30 ثانية إلى دقيقتين. مثالية للكميات التي تزيد عن 10000 قطعة، فهي تناسب مكونات السيارات المصنوعة من الألومنيوم والطاقة الجديدة ذات الجدران الرقيقة والأسطح الملساء. عرض المنتج →
صب الدقة
يُطلق على الصب الدقيق أيضًا اسم صب الاستثمار، وهو يبني نمطًا شمعيًا ويغلفه بالسيراميك ليشكل قشرة، ثم يذيب الشمع ويصب المعدن في التجويف. إنه يتعامل مع الأشكال الهندسية المعقدة وينتج أشكالًا شبه شبكية بتشطيبات سطحية تتراوح من 3.2 إلى 6.3 Ra وتفاوتات تبلغ /-0.025 مم. تكون العملية أبطأ، لذا فهي تناسب الكميات والأجزاء الأقل المصنوعة من الفولاذ المقاوم للصدأ والتيتانيوم والسبائك القائمة على النيكل، حيث يؤدي التصنيع من القضبان الصلبة إلى إهدار المواد وزيادة التكلفة.
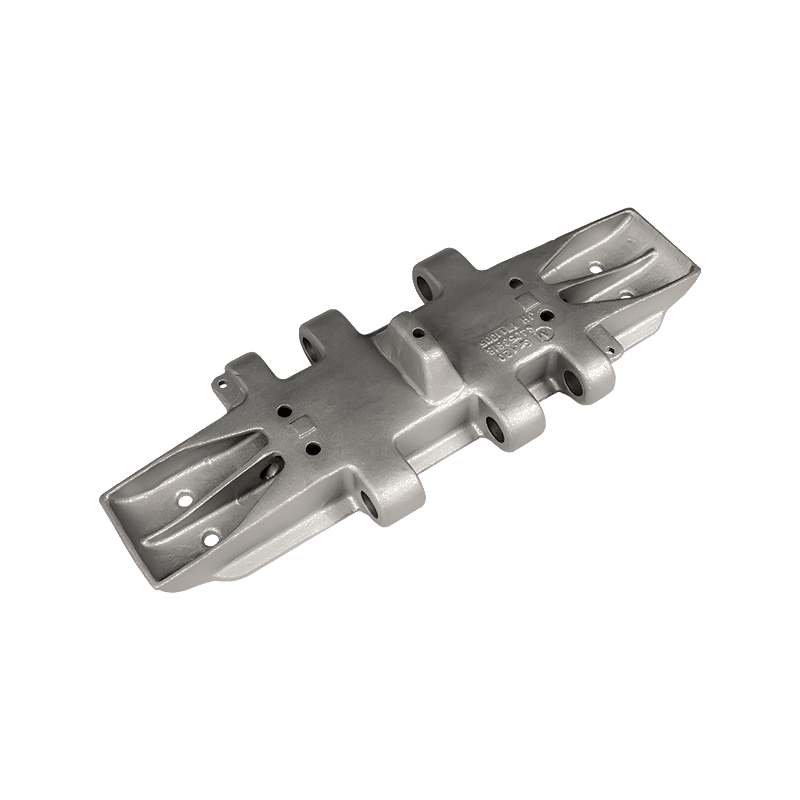 صب دقيق للأشكال الهندسية المعقدة والسبائك التي يصعب تصنيعها صب الدقة creates near-net shapes with tolerances of /-0.025mm and surface finishes of 3.2–6.3 Ra. Best for lower volumes of stainless steel, titanium, or nickel-based alloys where machining from solid bar would waste material. عرض المنتج →
| المعلمة | صب القالب بالضغط العالي | صب الدقة |
| التسامح الذي يمكن تحقيقه | /-0.05 إلى 0.1 ملم | / -0.025 to 0.05 mm |
| سمك الجدار النموذجي | 1.0 إلى 5.0 ملم | 0.5 إلى 3.0 ملم |
| نطاق المواد | الألومنيوم والزنك والمغنيسيوم | الفولاذ، الفولاذ المقاوم للصدأ، التيتانيوم، السبائك الفائقة |
| الحجم السنوي مناسب | 10.000 pieces | 100 إلى 10000 قطعة |
| تكلفة الأدوات النسبية | عالية | متوسط |
| التكلفة النسبية لكل جزء | منخفض | متوسط |
يتراوح التسامح النموذجي عن طريق عملية الصب
تقاس بالملليمتر. أقل يعني التسامح أكثر إحكاما.
كيفية تقييم مورد الأجزاء المعدنية المسبوكة
قم بتقييم مورد الأجزاء المعدنية المصبوبة على ثلاثة أبعاد: القدرة على العملية، والبنية التحتية لفحص الجودة، وموثوقية التسليم.
- القدرة على العملية: هل يقوم المورد بتشغيل طريقة الصب المحددة التي يحتاجها الجزء الخاص بك؟ يقوم بعض الموردين فقط بالصب بالقالب، بينما يضيف البعض الآخر صبًا دقيقًا وتزويرًا وتعدينًا للمساحيق تحت سقف واحد.
- البنية التحتية لفحص الجودة: اسأل ما إذا كان المصنع يستخدم CMM والفحص بالأشعة السينية والتحليل الطيفي والاختبار الهيدروليكي. المورد الذي يتعامل مع الفحص كقسم منفصل بدلاً من الفحص النهائي، يكتشف العيوب قبل أن تصل إليك.
- موثوقية التسليم: راجع ما إذا كان المورد يستخدم نظام إدارة الطلبات. يعمل تخطيط الإنتاج المرتبط بـ ERP والتخزين الذكي على تقليل مخاطر تفويت مواعيد التسليم، خاصة عندما تحتاج الأجزاء المصبوبة إلى تصنيع CNC بعد الصب.
إن وجود خلل في المسامية في أحد مكونات الفضاء الجوي أو جزء من الأجهزة الطبية لا يمثل مشكلة من حيث التكلفة؛ إنها مشكلة استدعاء. اختبار الجودة يجب أن تكون بمثابة بوابة بين الصب والتصنيع الآلي، وليس فكرة لاحقة في نهاية خط الإنتاج.
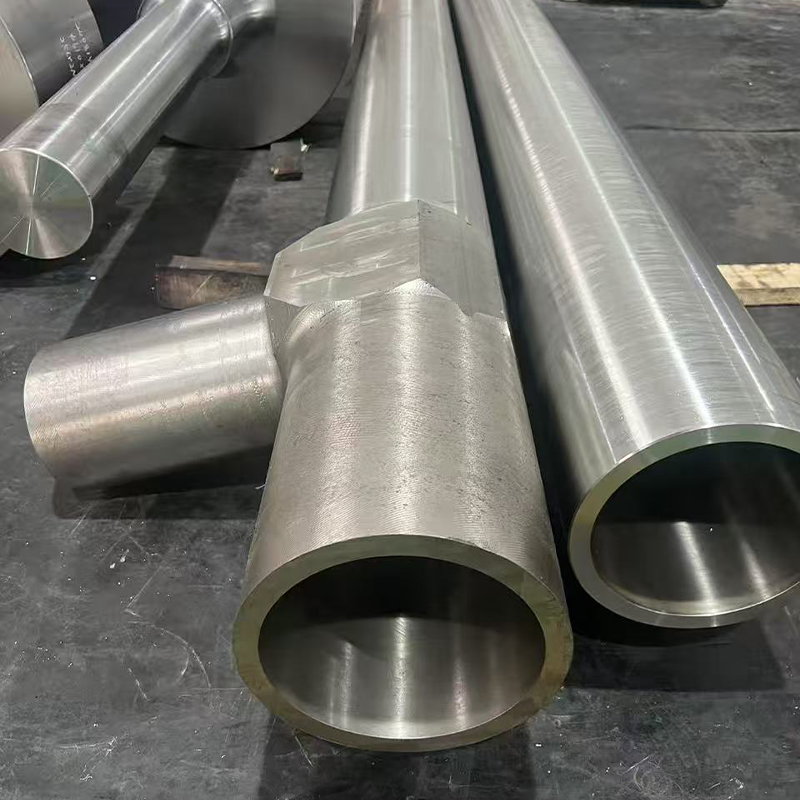 مكونات الفضاء الجوي ذات الجودة المعتمدة وإمكانية التتبع تم تصميم مكونات الفضاء الجوي لتتحمل -60 درجة مئوية إلى 300 درجة مئوية وأكثر من 10000 ساعة من الخدمة. يتم صب بوابات اختبار الجودة قبل التصنيع، مع إمكانية التتبع لصهر سجلات الدفعات والفحص للتطبيقات المهمة. عرض المنتج →
أحد المعايير العملية: في Suzhou Kokosili، يتم دعم عروض الأسعار من خلال وثائق خاصة بالعملية لأن الشركة تفصل بين الصب والتصنيع والفحص في خلايا إنتاج مستقلة. يتيح هذا الهيكل للمشتري تتبع كل جزء مصبوب مرة أخرى إلى مجموعة الذوبان وسجل الفحص.
عيوب الصب الشائعة وكيفية اكتشافها بواسطة الفحص
المسامية، الانكماش، وانحراف الأبعاد هي العيوب الثلاثة الأكثر شيوعًا في الأجزاء المعدنية المصبوبة، ويتم اكتشاف كل منها بواسطة طريقة فحص مختلفة.
| عيب | سبب نموذجي | طريقة التفتيش |
| المسامية | الغاز أو الهواء المحبوس في التجويف | الفحص بالأشعة السينية، اختبار الفراغ |
| انكماش | تم حظر مسار تغذية التصلب | اختبار الموجات فوق الصوتية، تحليل المقطع العرضي |
| انحراف الأبعاد | يموت ارتداء، وتغير درجة الحرارة | قياس سي إم إم |
| خشونة السطح | تدهور سطح العفن | الملف الشخصي السطحي |
المفتاح هو المكان الذي يحدث فيه التفتيش. يكون موردو الصب الذين يقومون بالفحص بعد كل المعالجة أبطأ في اكتشاف المشكلات. النهج الأفضل هو الفحص أثناء العملية: التحقق من أبعاد المادة الأولى، ومراقبة درجة حرارة الصب، وأخذ العينات من كل دفعة صب قبل الانتقال إلى التصنيع باستخدام الحاسب الآلي.
قدراتنا التصنيعية يتم صب الغطاء وتصنيعه وفقًا لنظام جودة واحد، مما يعني أن الفحص يمكن أن يحدث بين عملية الصب والتصنيع وليس بعد أن يكلفك الجزء النهائي أموالًا بالفعل.
مخاطر سلسلة التوريد في شراء الأجزاء المعدنية
ينطوي شراء الأجزاء المعدنية المسبوكة على ثلاثة مخاطر متميزة: قفل الأدوات، وتقلب المواد في مهلة زمنية، وهروب الجودة.
- قفل الأدوات: بمجرد إنتاج قالب الصب، فإن تبديل الموردين يعني البدء من جديد. قم بحماية نفسك من خلال مراجعة تصميم الأدوات مع المورد قبل قطع القالب، وتأكد من مالك ملف الأدوات.
- تقلب المواد في المهلة الزمنية: يتم شراء سبائك الصب مثل الألومنيوم A380، وADC12، و6061 بالوزن. ومن الممكن أن تنتقل تقلبات أسعار المعادن من خلال بنود الرسوم الإضافية على المواد الخام. اسأل المورد كيف يتعامل مع هذا.
- هروب الجودة: يمكن لمجموعة واحدة من أجزاء الصب المعيبة أن تؤدي إلى إغلاق خط التجميع. حدد بروتوكول الفحص وعملية الإجراء التصحيحي في أمر الشراء.
تسلسل مشاركة الموردين الموصى به
شارك النموذج ثلاثي الأبعاد ومعايير الفحص المطلوبة قبل طلب عرض الأسعار.
قم بمراجعة عملية الصب الموصى بها وتصميم الأدوات مع المورد.
قم بإجراء فحص المادة الأولى والموافقة على العينة قبل الإنتاج بكميات كبيرة.
إنشاء وتيرة أخذ العينات الدفعية وقواعد الإبلاغ عن العيوب.
التعليمات: صب الأجزاء المعدنية
ما هو الفرق بين الصب والتزوير؟
يتم تشكيل الأجزاء المعدنية المسبوكة عن طريق صب المعدن المنصهر في قالب، في حين يتم تصنيع الأجزاء المطروقة عن طريق ضغط المعدن الساخن تحت نقطة انصهاره. يتيح الصب هندسة داخلية معقدة. يؤدي التزوير إلى إنتاج بنية حبيبية أكثر كثافة وأجزاء أقوى لتطبيقات الأحمال العالية.
متى يجب أن أختار الصب الدقيق بدلاً من التصنيع باستخدام الحاسب الآلي؟
اختر صبًا دقيقًا عندما يكون للجزء هندسة داخلية معقدة، أو عندما يتم إهدار كمية كبيرة من المواد عن طريق التصنيع من شريط صلب، أو عندما يكون من الصعب تصنيع سبيكة مثل الفولاذ المقاوم للصدأ أو التيتانيوم. إذا كان الجزء عبارة عن كتلة أو عمود بسيط مع تفاوتات ضيقة، فإن التصنيع باستخدام الحاسب الآلي عادة ما يكون أكثر عملية.
ما هو التسامح الذي يمكن أن تحققه الأجزاء المعدنية المصبوبة؟
صب القالب بالضغط العالي typically holds /-0.05 to 0.1mm. Precision casting holds /-0.025 to 0.05mm. Sand casting holds /-0.5 to 1.0mm. If tighter tolerances are needed, the part can be post-machined.
كيف يؤثر حجم الصب على تكلفة الوحدة؟
تكلفة الأدوات ثابتة، لذا فإن الحجم السنوي الأعلى يوزعها على أجزاء أكثر. عند 1000 قطعة، قد تمثل الأدوات 40 إلى 50% من إجمالي تكلفة القطعة. عند إنتاج 50000 قطعة، تنخفض الأدوات عادةً إلى أقل من 10%، ويصبح وقت الدورة هو عامل التكلفة المهيمن.
المنتجات ذات الصلة


تواصل معنا
تابعونا
روابط سريعة
اتصل بنا
الجوال: +86-18015435510
الجوال: +86-18013715311
البريد الإلكتروني: [email protected]
واتساب : +86-18118195312
العنوان : No. 8، طريق كايونشيانغ، مدينة شينتشوانغ، مدينة تشانغشو